Aluminium bearbeiten — Laserschneiden, Abkanten, WIG-Schweißen
Aluminium kommt überall dort zum Einsatz, wo Gewicht eine Rolle spielt — bei Fahrzeugaufbauten, beweglichen Maschinenteilen oder transportablen Konstruktionen. Die Dichte liegt bei rund einem Drittel der von Stahl, was sich unmittelbar auf das Bauteilgewicht auswirkt. In der Bearbeitung stellt der Werkstoff andere Anforderungen als Stahl: Er reflektiert Laserstrahlung stärker, federt beim Umformen mehr zurück und benötigt zum Schweißen das WIG-Verfahren. Wir schneiden Aluminiumbleche von 0,5 bis 12 mm, Aluminiumprofile bis 4 mm Wandstärke und kanten bis 10 mm mit einer Toleranz von ±0,1 mm.
Werkstoffeigenschaften von Aluminium
Aluminium bildet an der Luft eine dichte Oxidschicht, die den Werkstoff auch ohne zusätzliche Beschichtung gegen Witterung schützt. Zusammen mit dem geringen Gewicht ist das der Hauptgrund für seinen Einsatz im Fahrzeug- und Anhängerbau sowie bei Verkleidungen und Gehäusen. Die gute Wärmeleitfähigkeit wirkt sich allerdings auf die Bearbeitung aus: Wärme fließt schnell aus der Fügezone ab, weshalb beim Schweißen mehr Energie eingebracht werden muss. Wir setzen dafür das WIG-Verfahren ein, das wir auch für Edelstahl und legierte Stähle nutzen.
Beim Umformen ist Aluminium weniger duktil als Baustahl. Es benötigt größere Biegeradien, weil zu enge Radien zur Rissbildung an der Außenseite führen können, und es federt nach dem Biegen stärker zurück. Beides berücksichtigen wir beim Abkanten, um die Toleranz von ±0,1 mm einzuhalten. Beim Laserschneiden liegt die maximale Materialstärke mit 12 mm unter den Werten für Stahl (25 mm) und Edelstahl (20 mm); bei Rohren und Profilen sind 4 mm Wandstärke möglich gegenüber 8 mm bei Stahl.
Bearbeitbare Materialstärken für Aluminium je Verfahren
| Verfahren | Anlage | Materialstärke Aluminium | Maximale Abmessungen |
|---|---|---|---|
| Laserschneiden Flachbett | TruLaser 3030, 5 kW | 0,5–12 mm | 1.500 × 3.000 mm |
| Laserschneiden Faserlaser | TruLaser 1030 fiber | dünne bis mittlere Stärken | auf Anfrage |
| Rohrlaserschneiden | TruLaser Tube 7000, 2,7 kW | bis 4 mm Wandstärke | Länge bis 6.000 mm, Querschnitt 15–250 mm |
| Stanzen / Stanz-Laser-Kombination | TruMatic 6000, bis 3.200 W, 220 kN | auf Anfrage | 3.000 × 1.500 mm |
| Abkanten | TruBend 7036 / 1100 / V200 | bis 10 mm | bis 4.000 mm Länge, Toleranz ±0,1 mm |
| Schwenkbiegen | RAS-Schwenkbiegemaschine | bis 10 mm | bis 4.000 mm Länge |
| Schweißen | WIG | nach Bauteil | — |
| Schleifen Blech | — | — | bis 1.250 mm Breite |
| Schleifen Rohr | — | — | Rund-, Kasten- und Rechteckrohre |
| Glasperlstrahlen | — | — | bis 1.950 mm Länge |
| Entgraten, Lackieren | — | — | nach Bauteil |
Welche Anlagen wir für Aluminium einsetzen
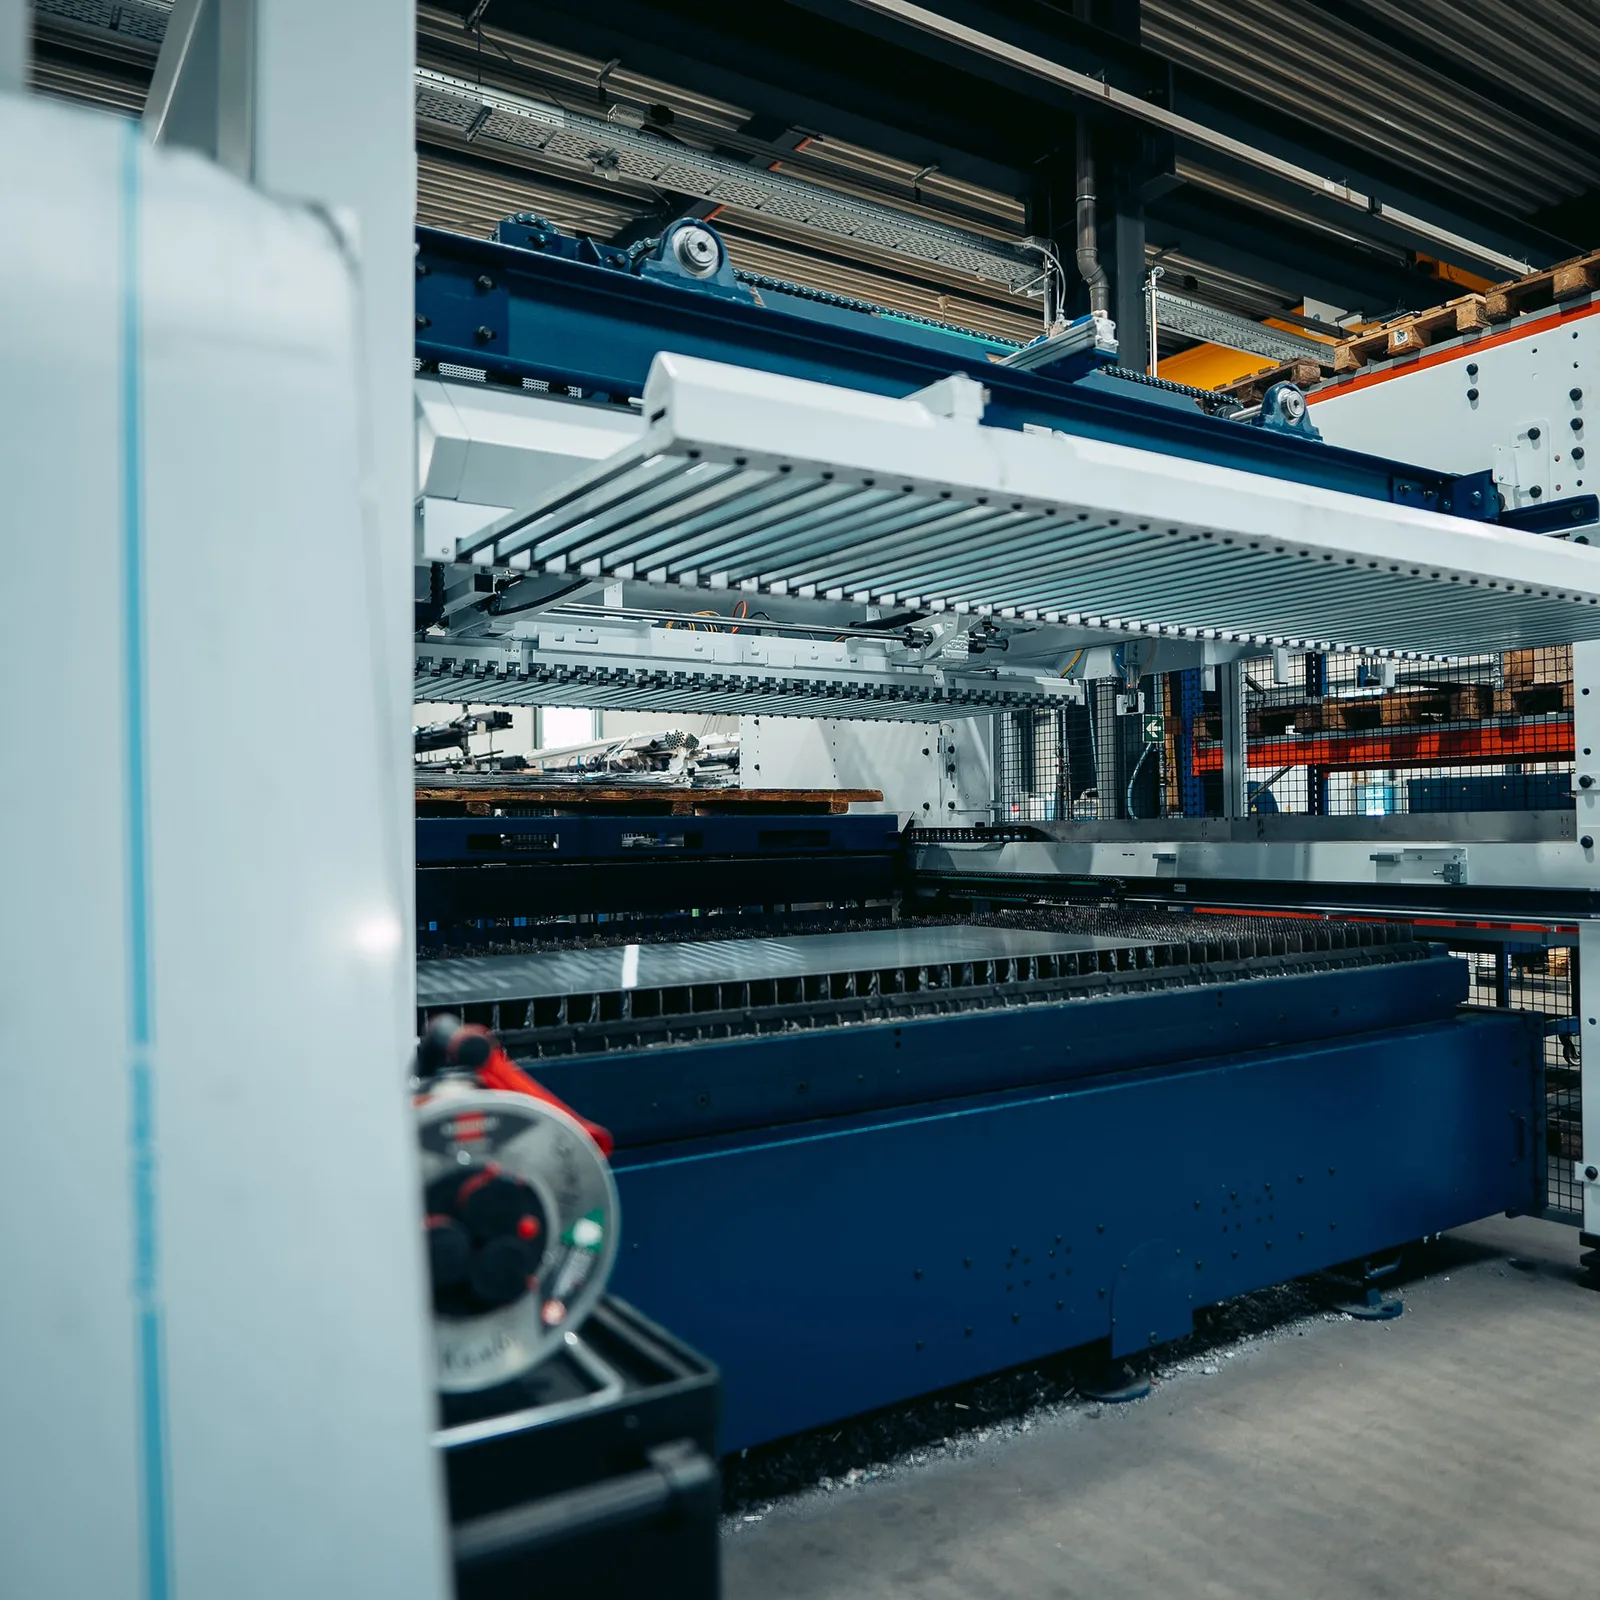
Für Aluminiumbleche haben wir zwei Wege. Dünne bis mittlere Materialstärken laufen auf der TruLaser 1030 fiber. Der Faserlaser ist auf diesen Bereich ausgelegt, arbeitet energieeffizient und verarbeitet auch Nichteisen- und Buntmetalle wie Kupfer und Messing. Dickere Zuschnitte bis 12 mm und Formate bis 1.500 × 3.000 mm übernimmt die TruLaser 3030 mit 5 kW.
Aluminiumrohre und -profile schneiden wir auf der TruLaser Tube 7000 bis 4 mm Wandstärke, bei Querschnitten von 15 bis 250 mm und Längen bis 6.000 mm. Bohrungen, Ausklinkungen und Gehrungen entstehen im selben Arbeitsgang, sodass Sägen und Bohren als separate Schritte entfallen. Programmiert wird in 2D und 3D auf Basis einer STEP-Datei; für Blechteile benötigen wir eine DXF-Datei.
Umgeformt wird bis 10 mm Materialstärke und 4.000 mm Länge mit ±0,1 mm Toleranz. Weil Aluminium stärker zurückfedert als Stahl, legen wir Biegefolge und Werkzeugauswahl entsprechend aus; auffällige Radien in einer Zeichnung melden wir vor Fertigungsbeginn zurück. Gefügt wird im WIG-Verfahren. Für die Oberfläche stehen Entgraten, Schleifen von Blechen bis 1.250 mm Breite, Schleifen von Rund-, Kasten- und Rechteckrohren, Glasperlstrahlen bis 1.950 mm Länge und Lackieren zur Verfügung.
Häufige Fragen
Wie dick darf Aluminium beim Laserschneiden sein?
Aluminium schneiden wir auf dem 5-kW-Flachbettlaser von 0,5 bis 12 mm bei Blechformaten bis 1.500 × 3.000 mm. Aluminiumrohre und -profile bearbeiten wir bis 4 mm Wandstärke, bei Längen bis 6.000 mm. Dünne Aluminiumbleche laufen alternativ auf dem Faserlaser TruLaser 1030 fiber.
Schweißen Sie Aluminium?
Ja, Aluminium schweißen wir im WIG-Verfahren, ebenso Edelstahl und legierte Stähle. Weil Zuschnitt, Abkanten und Schweißen an einem Standort stattfinden, lassen sich Passungen vor dem Fügen prüfen. Aluminiumbleche kanten wir bis 10 mm Materialstärke und 4.000 mm Länge mit ±0,1 mm Toleranz.
Warum ist der Faserlaser für Aluminium interessant?
Der Faserlaser TruLaser 1030 fiber ist auf dünne bis mittlere Materialstärken ausgelegt und verarbeitet neben Aluminium auch Buntmetalle wie Kupfer und Messing. Er arbeitet energieeffizient, was sich bei größeren Losgrößen im Preis bemerkbar macht. Dickere Aluminiumbleche bis 12 mm laufen auf der TruLaser 3030 mit 5 kW.
Worauf muss ich beim Konstruieren von Aluminiumblechteilen achten?
Aluminium benötigt gegenüber Stahl größere Biegeradien, weil es beim Umformen früher zur Rissbildung neigt. Auch die Rückfederung fällt höher aus, was wir beim Abkanten mit ±0,1 mm Toleranz berücksichtigen. Senden Sie uns Ihre DXF-Datei; wir melden kritische Radien vor der Fertigung zurück.
Welche Oberflächen sind bei Aluminium möglich?
Für Aluminium bieten wir Entgraten, Schleifen, Glasperlstrahlen und Lackieren an. Bleche schleifen wir bis 1.250 mm Breite, Glasperlstrahlen ist bis 1.950 mm Bauteillänge möglich. Glasperlgestrahlte Aluminiumflächen erhalten eine gleichmäßig matte Optik. Welche Behandlung zum Bauteil passt, klären wir im Angebot.