Edelstahl bearbeiten — Laserschneiden, Umformen, Schweißen, Oberfläche
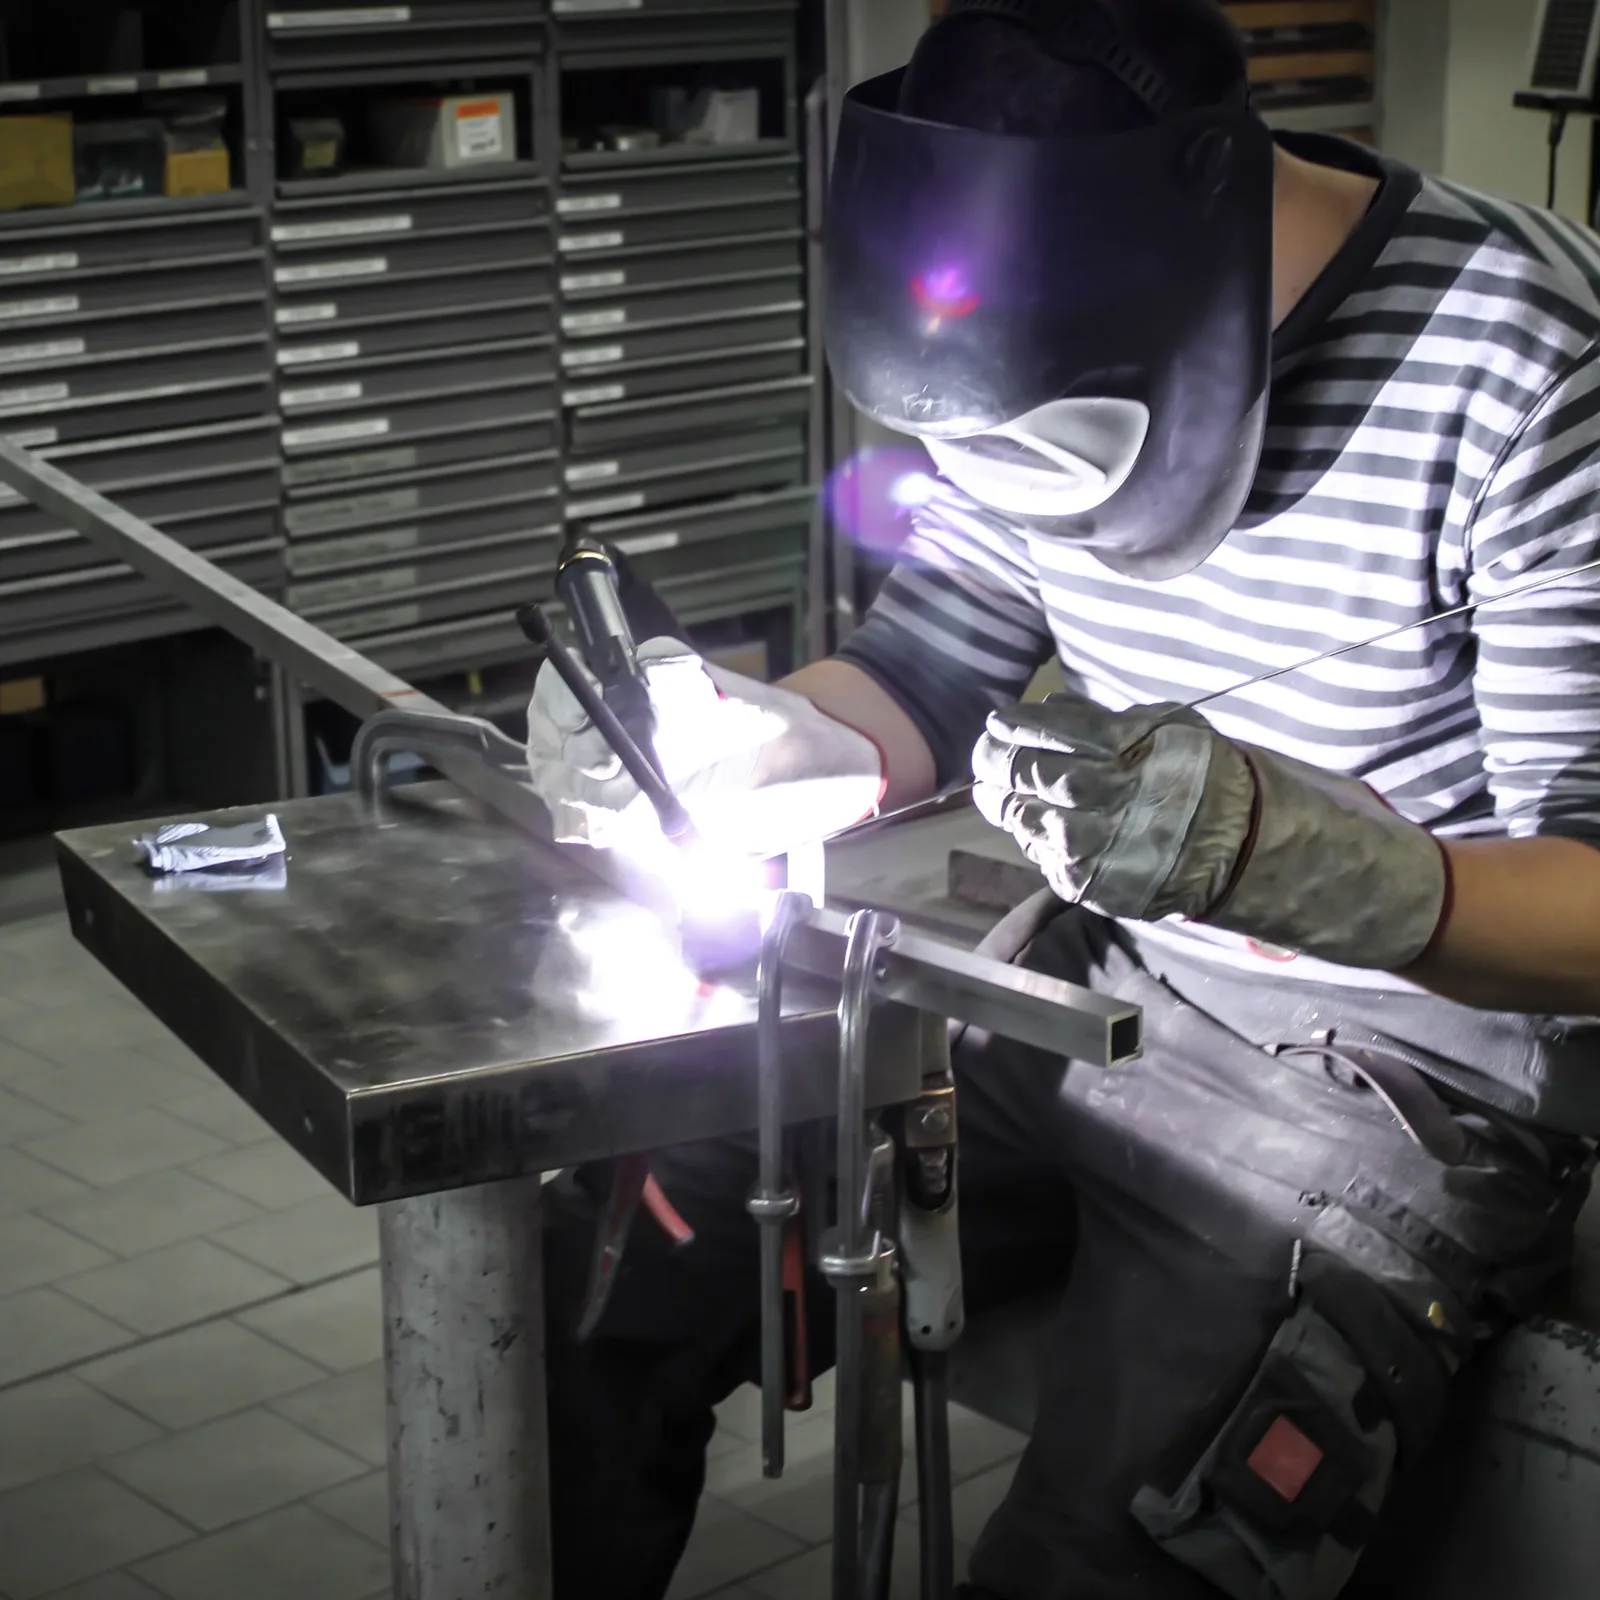
Edelstahl wird meist dort eingesetzt, wo das Bauteil entweder sichtbar bleibt oder korrosionsbeständig sein muss — häufig beides gleichzeitig. Damit steigt der Anspruch an jede Fertigungsstufe: Der Zuschnitt darf keine Anlauffarben in die Sichtfläche bringen, die Schweißnaht muss nacharbeitbar sein, und das Schliffbild muss über die gesamte Baugruppe gleich aussehen. Wir schneiden Edelstahl bis 20 mm auf dem Flachbettlaser, Edelstahlrohre bis 5 mm Wandstärke auf dem Rohrlaser, kanten bis 10 mm mit ±0,1 mm Toleranz und schweißen im WIG-Verfahren. Schleifen, Polieren und Glasperlstrahlen erfolgen im eigenen Haus.
Werkstoffeigenschaften von Edelstahl
Die Korrosionsbeständigkeit von Edelstahl beruht auf einer dünnen Passivschicht, die sich an der Oberfläche bildet. Sie ist der Grund, warum die Verarbeitung sorgfältiger ablaufen muss als bei Baustahl: Wo die Schicht durch Wärmeeintrag oder mechanische Bearbeitung gestört wird, bildet sie sich zwar nach, doch Anlauffarben und Bearbeitungsspuren bleiben sichtbar. Deshalb folgt bei Edelstahlbauteilen fast immer eine Oberflächenbearbeitung auf die Fertigung.
Mechanisch verhält sich Edelstahl zäher und fester als unlegierter Baustahl. Er verfestigt sich beim Umformen stärker, weshalb Biegeradien und Werkzeugauswahl beim Abkanten sorgfältiger festgelegt werden. Beim Laserschneiden liegt die maximale Materialstärke mit 20 mm unter dem Wert für Stahl (25 mm), beim Rohrlaserschneiden mit 5 mm unter dem Wert für Stahlrohre (8 mm). Gefügt wird im WIG-Verfahren, weil es schmale, gut nacharbeitbare Nähte erzeugt, die sich anschließend schleifen und polieren lassen.
Bearbeitbare Materialstärken für Edelstahl je Verfahren
| Verfahren | Anlage | Materialstärke Edelstahl | Maximale Abmessungen |
|---|---|---|---|
| Laserschneiden Flachbett | TruLaser 3030, 5 kW | 0,5–20 mm | 1.500 × 3.000 mm |
| Laserschneiden Faserlaser | TruLaser 1030 fiber | dünne bis mittlere Stärken | auf Anfrage |
| Rohrlaserschneiden | TruLaser Tube 7000, 2,7 kW | bis 5 mm Wandstärke | Länge bis 6.000 mm, Querschnitt 15–250 mm |
| Stanzen / Stanz-Laser-Kombination | TruMatic 6000, bis 3.200 W, 220 kN | auf Anfrage | 3.000 × 1.500 mm |
| Abkanten | TruBend 7036 / 1100 / V200 | bis 10 mm | bis 4.000 mm Länge, Toleranz ±0,1 mm |
| Schwenkbiegen | RAS-Schwenkbiegemaschine | bis 10 mm | bis 4.000 mm Länge |
| Schweißen | WIG | nach Bauteil | — |
| Schleifen Blech | — | — | bis 1.250 mm Breite |
| Schleifen Rohr | — | — | Rund-, Kasten- und Rechteckrohre |
| Glasperlstrahlen | — | — | bis 1.950 mm Länge |
| Polieren, Entgraten, Lackieren | — | — | nach Bauteil |
Welche Anlagen wir für Edelstahl einsetzen
Flache Edelstahlteile schneiden wir auf der TruLaser 3030 mit 5 kW: Formate bis 1.500 × 3.000 mm und Materialstärken von 0,5 bis 20 mm. Für dünne Bleche steht zusätzlich die TruLaser 1030 fiber zur Verfügung, ein Faserlaser für dünne bis mittlere Materialstärken, der energieeffizient arbeitet und neben Edelstahl auch Nichteisen- und Buntmetalle verarbeitet.
Rohre und Profile aus Edelstahl laufen über die TruLaser Tube 7000 mit 2,7 kW. Möglich sind bis 5 mm Wandstärke, Querschnitte von 15 bis 250 mm und Längen bis 6.000 mm. Für sichtbare Edelstahlkonstruktionen ist die automatische Schweißnahterkennung besonders relevant: Sie erkennt die Längsnaht des Rohrhalbzeugs und richtet das Profil so aus, dass die Naht nicht auf der Schauseite liegt. Bei polierten Geländern, Gestellen und Rahmen erspart das Nacharbeit an jedem einzelnen Rohr.
Abgekantet wird bis 10 mm Materialstärke und bis 4.000 mm Länge mit ±0,1 mm Toleranz — auf der TruBend 7036 bei kleinen und mittleren Teilen, auf der RAS-Schwenkbiegemaschine bei langen und komplexen Werkstücken. Gefügt wird im WIG-Verfahren. Anschließend schleifen wir Bleche bis 1.250 mm Breite sowie Rund-, Kasten- und Rechteckrohre, strahlen Bauteile bis 1.950 mm Länge mit Glasperlen und polieren, entgraten oder lackieren nach Vorgabe. Weil alle Schritte an einem Standort liegen, lässt sich ein einheitliches Erscheinungsbild über Blech- und Rohrteile einer Baugruppe hinweg halten.
Häufige Fragen
Wie dick darf Edelstahl beim Laserschneiden sein?
Edelstahl schneiden wir auf dem Flachbettlaser von 0,5 bis 20 mm bei Blechformaten bis 1.500 × 3.000 mm. Edelstahlrohre und -profile bearbeiten wir bis 5 mm Wandstärke, bei Längen bis 6.000 mm und Querschnitten von 15 bis 250 mm. Dünne Bleche laufen auf dem Faserlaser TruLaser 1030 fiber.
Welches Schweißverfahren eignet sich für Edelstahl?
Edelstahl schweißen wir im WIG-Verfahren, das auch für Aluminium und legierte Stähle zum Einsatz kommt. Es erzeugt schmale, gut nacharbeitbare Nähte, die sich anschließend schleifen und polieren lassen. Für unlegierte und niedriglegierte Stähle nutzen wir dagegen das MAG-Verfahren. Beide Verfahren stehen an unserem Standort zur Verfügung.
Welche Oberflächen sind bei Edelstahl möglich?
Für Edelstahl bieten wir Schleifen, Polieren, Glasperlstrahlen und Entgraten an. Bleche schleifen wir bis 1.250 mm Breite, Glasperlstrahlen ist bis 1.950 mm Bauteillänge möglich. Auch Rund-, Kasten- und Rechteckrohre schleifen wir, sodass Rohr und Blech an einer Baugruppe gleich aussehen. Polierte und geschliffene Flächen kombinieren wir auf Wunsch.
Können Sie Edelstahl auch abkanten?
Ja, Edelstahl kanten wir bis 10 mm Materialstärke und bis 4.000 mm Länge mit einer Toleranz von ±0,1 mm. Für kleine und mittlere Teile nutzen wir die TruBend 7036, für lange oder komplexe Werkstücke die RAS-Schwenkbiegemaschine. Biegeradien stimmen wir vorab auf das Material ab.
Warum ist die Bearbeitung von Edelstahl teurer als die von Stahl?
Edelstahl erfordert gegenüber Baustahl mehr Aufwand bei Schnittgas, Schweißen und Oberfläche, was den Fertigungspreis erhöht. Hinzu kommt der höhere Materialpreis. Die maximale Laserschnittstärke liegt bei 20 mm statt 25 mm wie bei Stahl. Den Preisunterschied weisen wir im Angebot transparent aus.